

1. 서 론
2. 가혹 반복 제동 환경 평가
3. 복합재의 특성 및 제조 방법
4. 복합재 디스크의 접합층 제작 결과
5. 새로운 복합재 디스크의 물성 평가
6. 새로운 복합재 디스크의 내구 품질 평가
7. 새로운 복합재 브레이크의 제동 특성 평가
8. 결 론
1. 서 론
최근의 글로벌 자동차 산업은 급변하는 환경 보호 및 대기 오염 규제 정책에 대응하기 위하여 전기차, 하이브리드차, 수소전기차 등과 같이 모터 동력을 적극적으로 활용한 차량 전동화에 막대한 투자를 하고 있다.
이와 같은 차량들은 전기 동력원을 사용함에 따라 기존의 내연기관 차량에 비하여 순간적인 고출력이 가능하여 고객으로 하여금 새로운 고성능 주행을 경험할 수 있게 하는 장점을 갖고 있다.
한편, 전동화 차량 특성에 대응하기 위하여 샤시 및 차체 등과 같은 다양한 시스템에서 고성능 기술을 개발 중이다.
제동시스템의 경우도 전동화 차량에 걸맞은 다양한 고성능 기술을 개발하고 있으며 그 중 탄소 세라믹 복합재를 이용한 브레이크 시스템 개발에 많은 새로운 투자를 하고 있는 실정이다.
특히, 복합재 디스크는 고감속 영역에서의 열변형 및 마모 발생이 기존 주철 디스크 대비 거의 없는 관계로 안정적이고 탁월한 제동 성능을 구현할 수 있는 장점을 가지고 있다.(1~3)
뿐만 아니라 차량 미관 품질 향상과 스프링 아래 질량의 대폭적인 경량화 실현이 가능하다.
이를 통해서 전동화 차량의 전비 향상 및 주행 성능 극대화가 가능해진다.
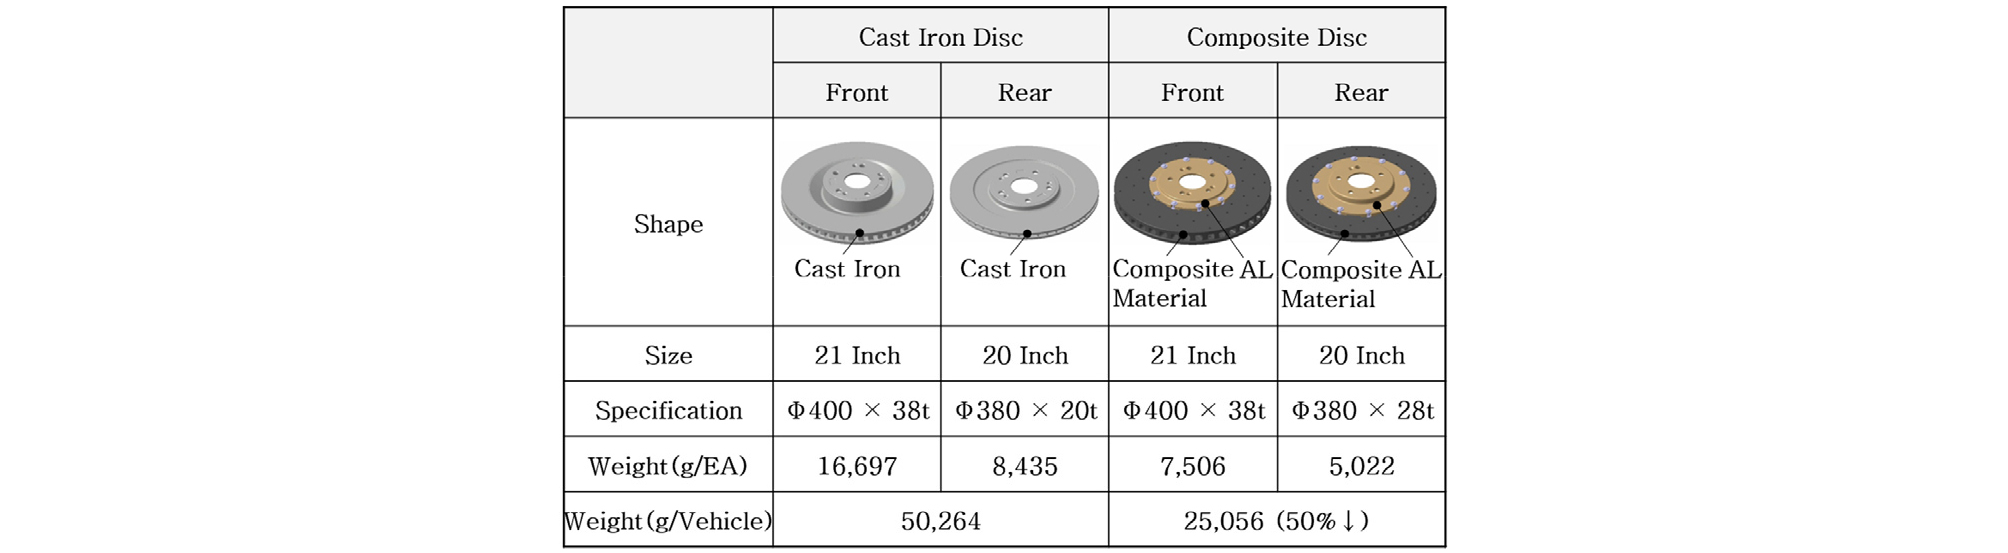
아래의 Fig. 1은 동일한 사양을 갖는 전·후륜 주철 디스크와 복합재 디스크의 중량 비교 결과를 나타내고 있다. 도시된 바와 같이, 일반적으로 복합재 디스크는 주철 디스크 대비 약 50% 이상의 경량화 효과를 얻을 수 있다.(4)
한편, 주철 디스크의 경우 각 제조사별로 축적된 가혹 반복 제동 환경에서의 평가 방법을 가지고 있으며, 이와 같은 검증을 통하여 품질 확보를 하고 있다.(5)
당사의 경우도 규정된 시간내에서 최고 속도, 염수 침수, 제동 압력 및 감속도 등을 조정하여 가혹 반복 제동 환경을 모사한 평가를 수행하고 있다.
하지만, 복합재 브레이크는 전술한 우수한 제동 성능과 탁월한 경량화 효과에도 불구하고 가혹 반복 제동 환경에서의 연구 결과는 아직 미흡한 실정이다.
특히, 복합재 디스크는 제조 과정에서 높은 정밀도를 요구하면서 동시에 상품성을 확보해야 하기 때문에 필수적으로 내구성을 확인해야 한다.
그 이유는 복합재 디스크는 소재 자체의 특성으로 인하여 고객이 차량을 구매한 순간부터 폐기할 때까지 전체 제품 사용 주기에 걸쳐 반영구적으로 사용되는 고가의 제품이기 때문이다.
본 연구에서는 이와 같은 사항을 고려하여 가혹 반복 제동 환경에서 복합재 브레이크의 내구 품질 특성을 확보하고자 한다.
먼저, 이를 위해서 당사 및 경쟁사 복합재 브레이크의 현재 내구 품질 수준을 확인한다.
둘째, 내구 품질 수준을 향상시킬 수 있는 복합재 제조 방식에 대하여 고찰한다.
셋째, 새로운 제조 방식으로 제작된 복합재 브레이크에 대한 구조 분석 및 가혹 반복 제동 환경 평가를 재실시하여 유효성을 검증하고자 한다.
2. 가혹 반복 제동 환경 평가
아래의 Fig. 2는 복합재 디스크에 대한 가혹 반복 제동 환경 평가를 나타내고 있다.
가혹 반복 제동 환경 조건은 Fig. 2에 도시된 바와 같이 차량 주행 조건의 대상 평가 장비에서 복합재 디스크를 제동 압력별 염수 제동, 염수 분무 시간, 건조 및 고감속 제동을 사이클로 반복 실시하여 가혹 제동 환경에 노출되도록 하였다.
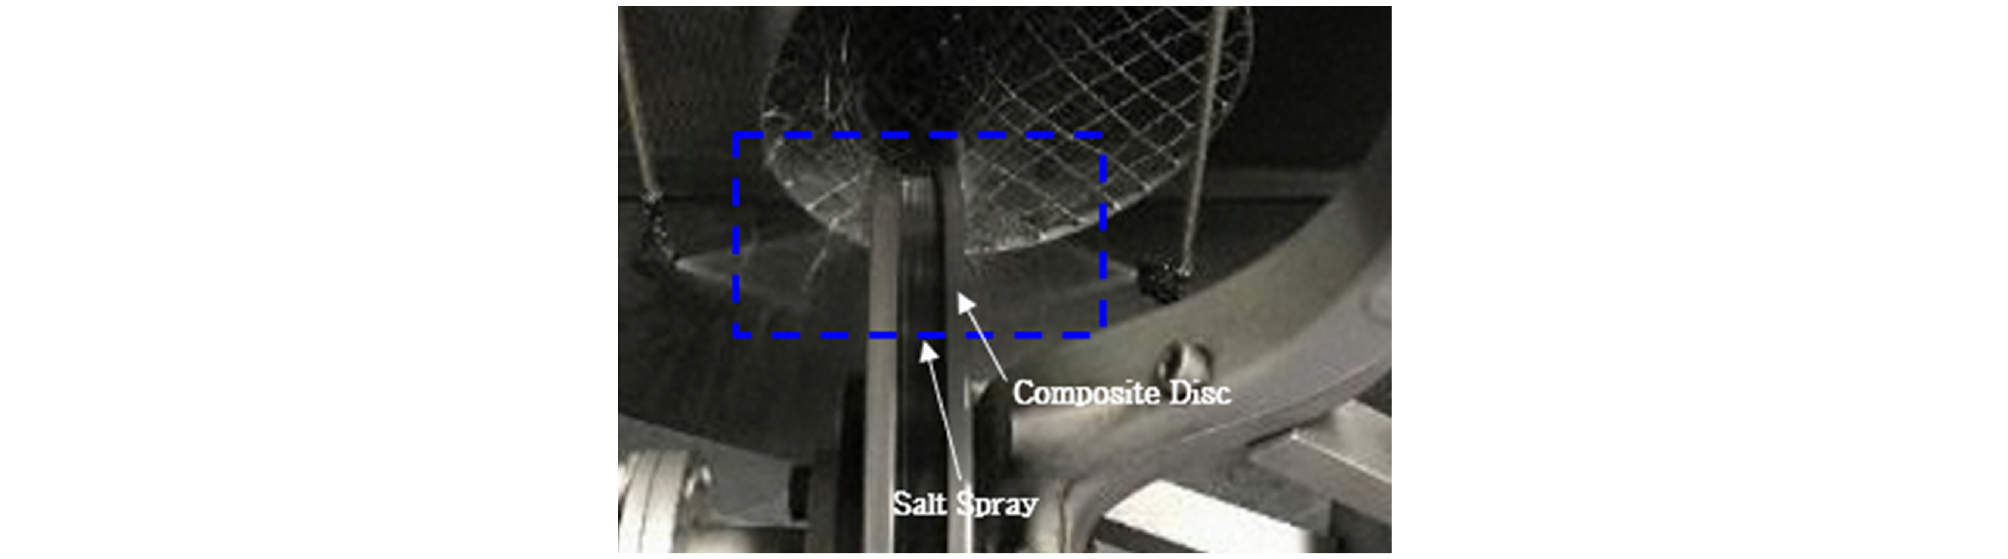
이때, 가혹 제동 환경을 고려하여 0.3 g 이하의 저감속 제동 영역 대신 고감속 제동 영역에서 반복 제동을 실시하여 가혹 반복 제동 환경하에서 복합재 디스크의 내구성을 확인할 수 있도록 하였다.
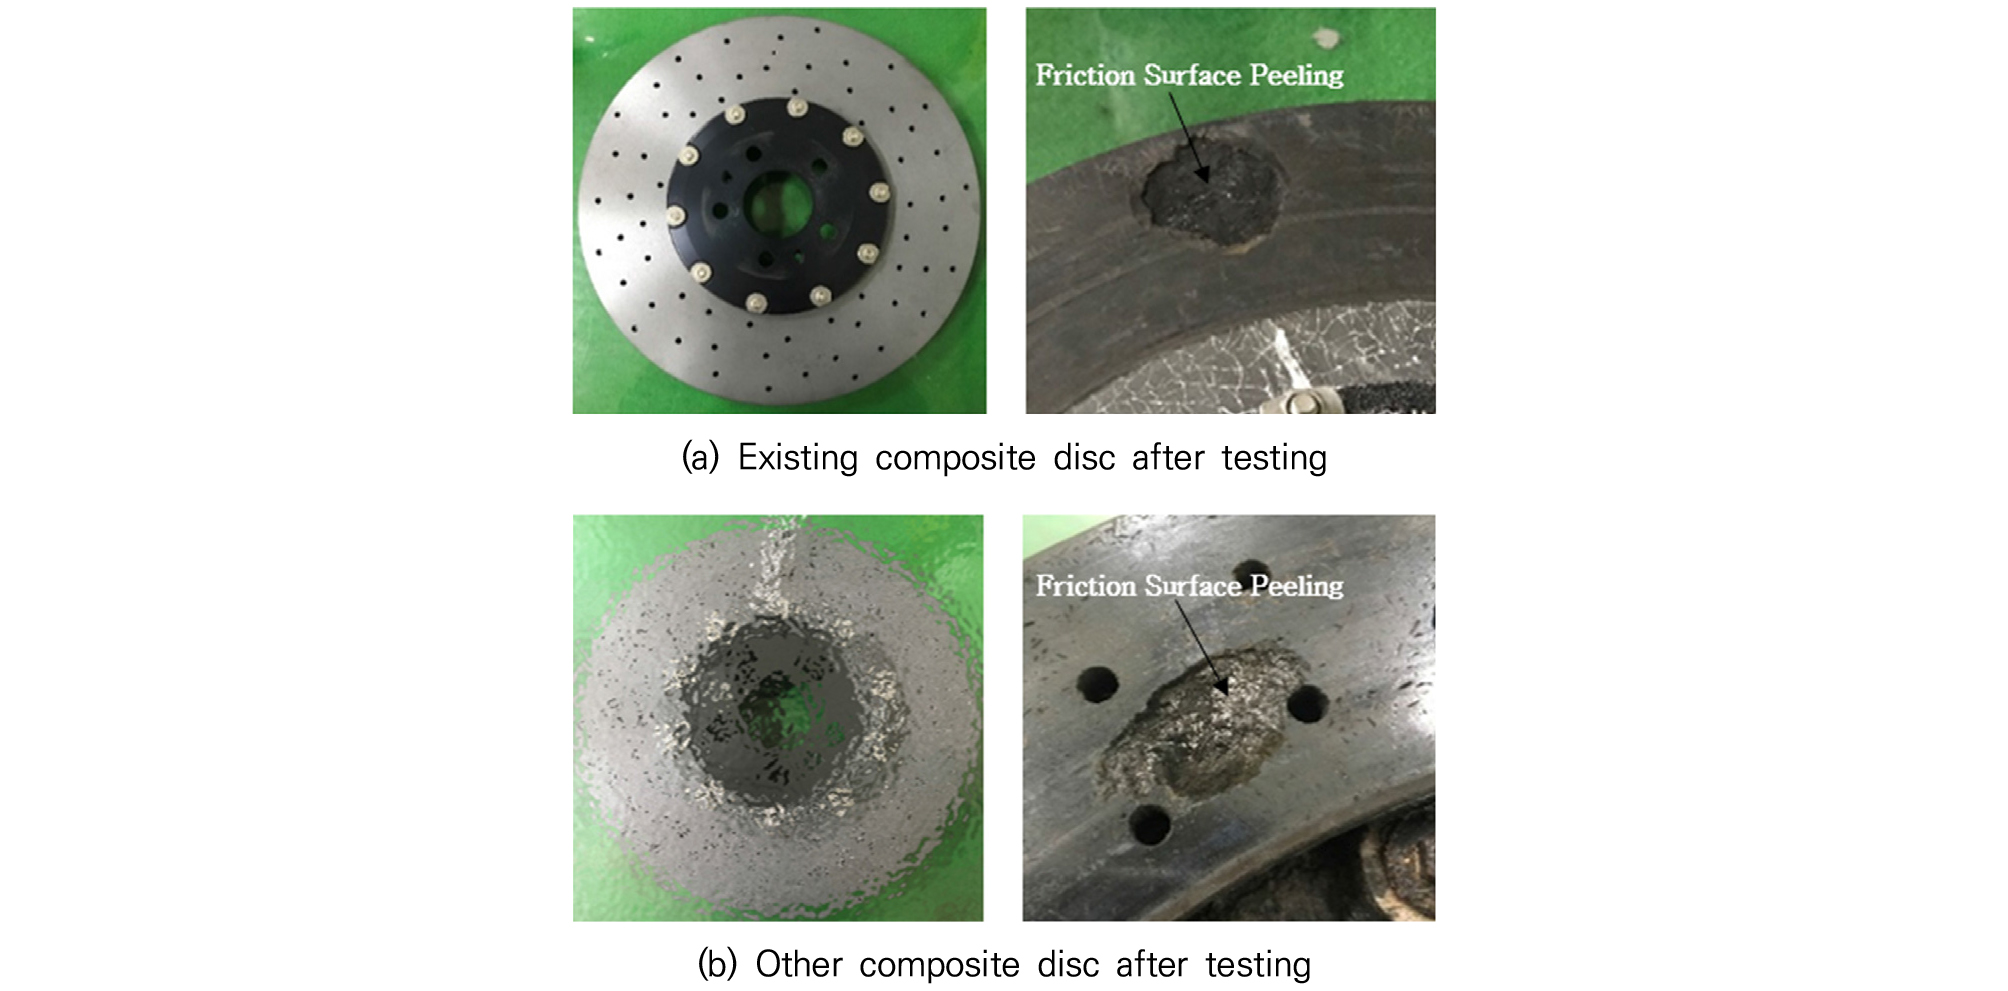
이와 같은 평가를 수행한 결과를 아래의 Fig. 3에 도시하였다. 평가 결과 Fig. 3의 (a)에서와 같이 마찰재와 접촉하는 복합재 디스크의 마찰면이 박리가 되는 현상을 확인하였다.
또한, 상대 비교를 위하여 Fig. 3의 (b)에 경쟁사 복합재 디스크에 대하여 동일한 평가를 수행하였으며, 평가 결과는 동일하게 마찰면의 박리 현상을 확인하였다.
3. 복합재의 특성 및 제조 방법
복합재 디스크의 마찰면 박리 현상을 개선하기 위하여 복합재의 기저 역할을 하는 탄소 소재를 검토하였다.
아래의 Fig. 4는 복합재 디스크를 성형하기 전 탄소 소재에 대한 형상을 나타내고 있다.
먼저, Fig. 4의 (a)는 기존 2D 복합재 디스크에서 적용했던 탄소 섬유를 나타내고 있으며, (b)는 내구성 개선을 위해 본 연구에서 도입한 3D 복합재 디스크에 적용한 탄소 직물을 각각 나타내고 있다.
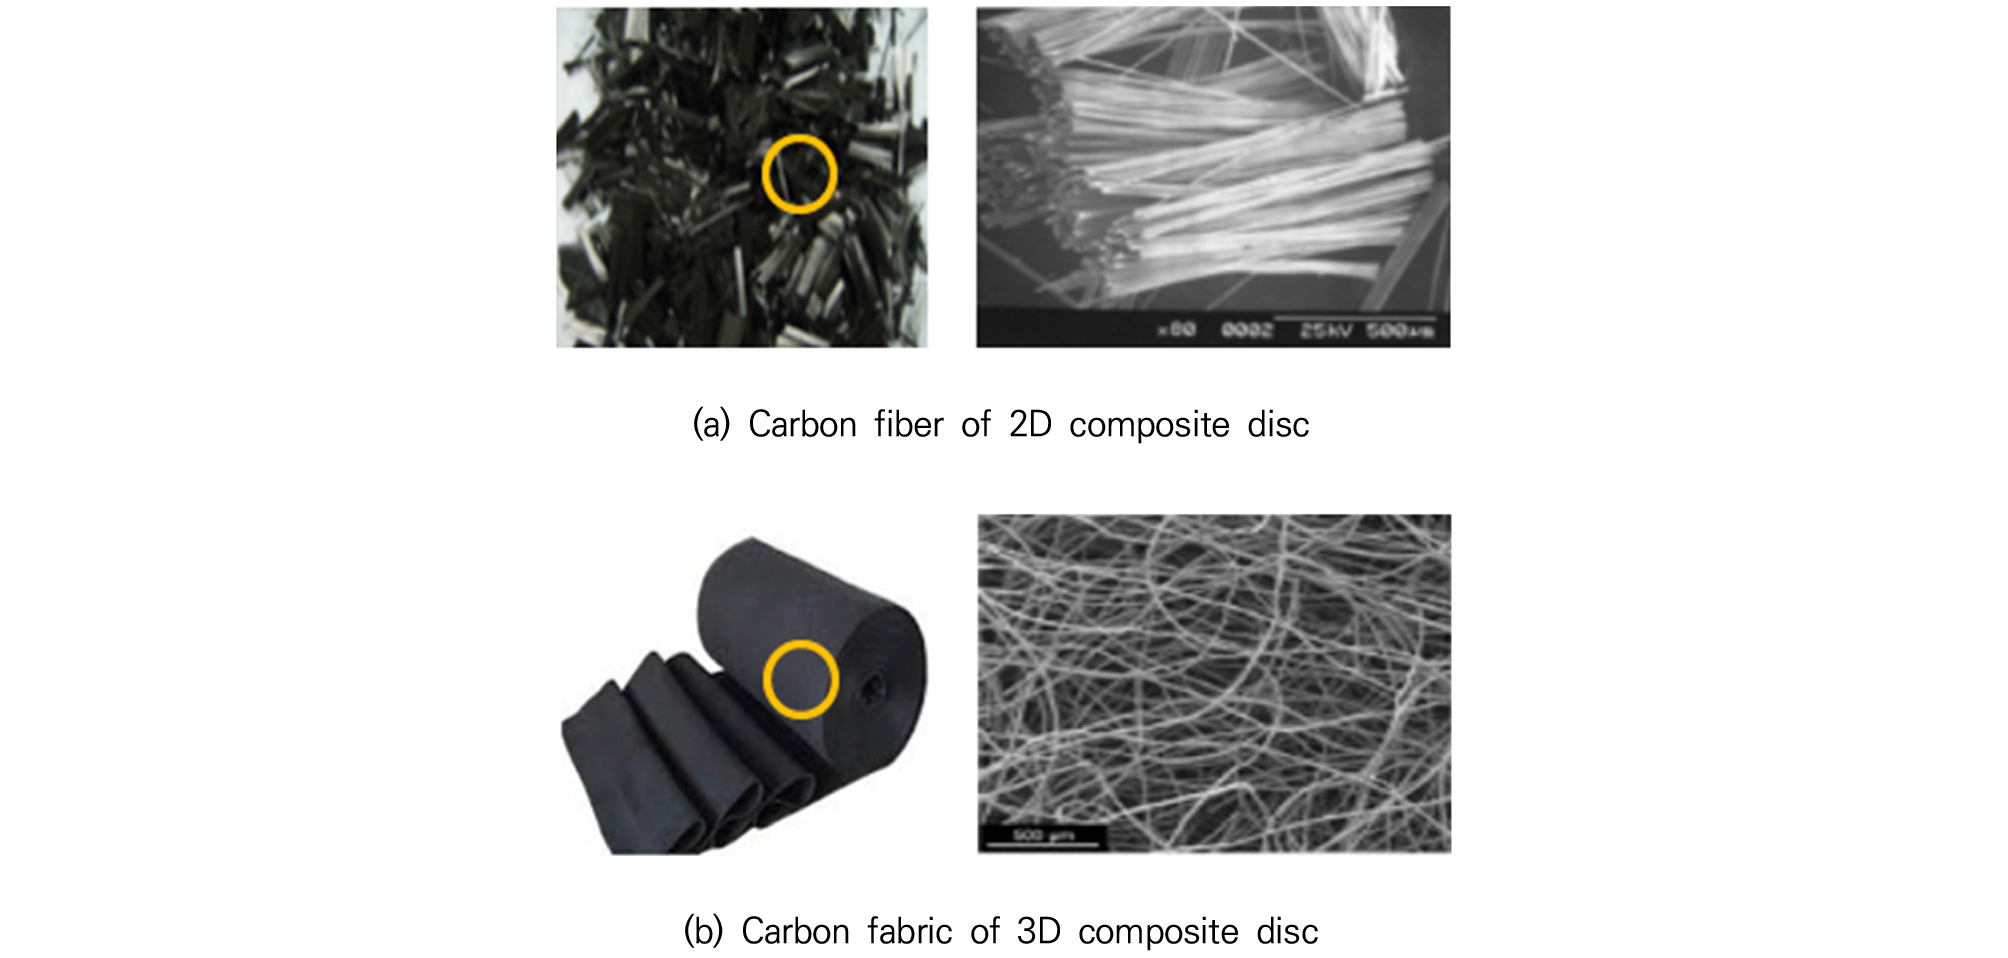
(a)의 경우 일정 길이로 절단된 탄소 단섬유이며 수지와 함께 열간 가압 성형을 하여 탄소 단섬유가 x, y 축의 2D 구조를 갖고, (b)의 경우는 절단되지 않은 탄소 연속섬유 직물이며 니들 펀칭(Needle Punching) 공정을 통해 x, y, z축의 3D구조를 갖는 복합재 디스크를 제조하게 된다.
이와 같은 각각의 탄소 소재를 활용한 복합재 디스크의 제작 공정을 아래의 Fig. 5에 제시하였다.
Fig. 5의 (a)는 기존 2D 복합재 디스크의 제조 공정을 나타내고 있으며, (b)는 새로운 3D 복합재 디스크의 제조 공정을 각각 나타내고 있다.
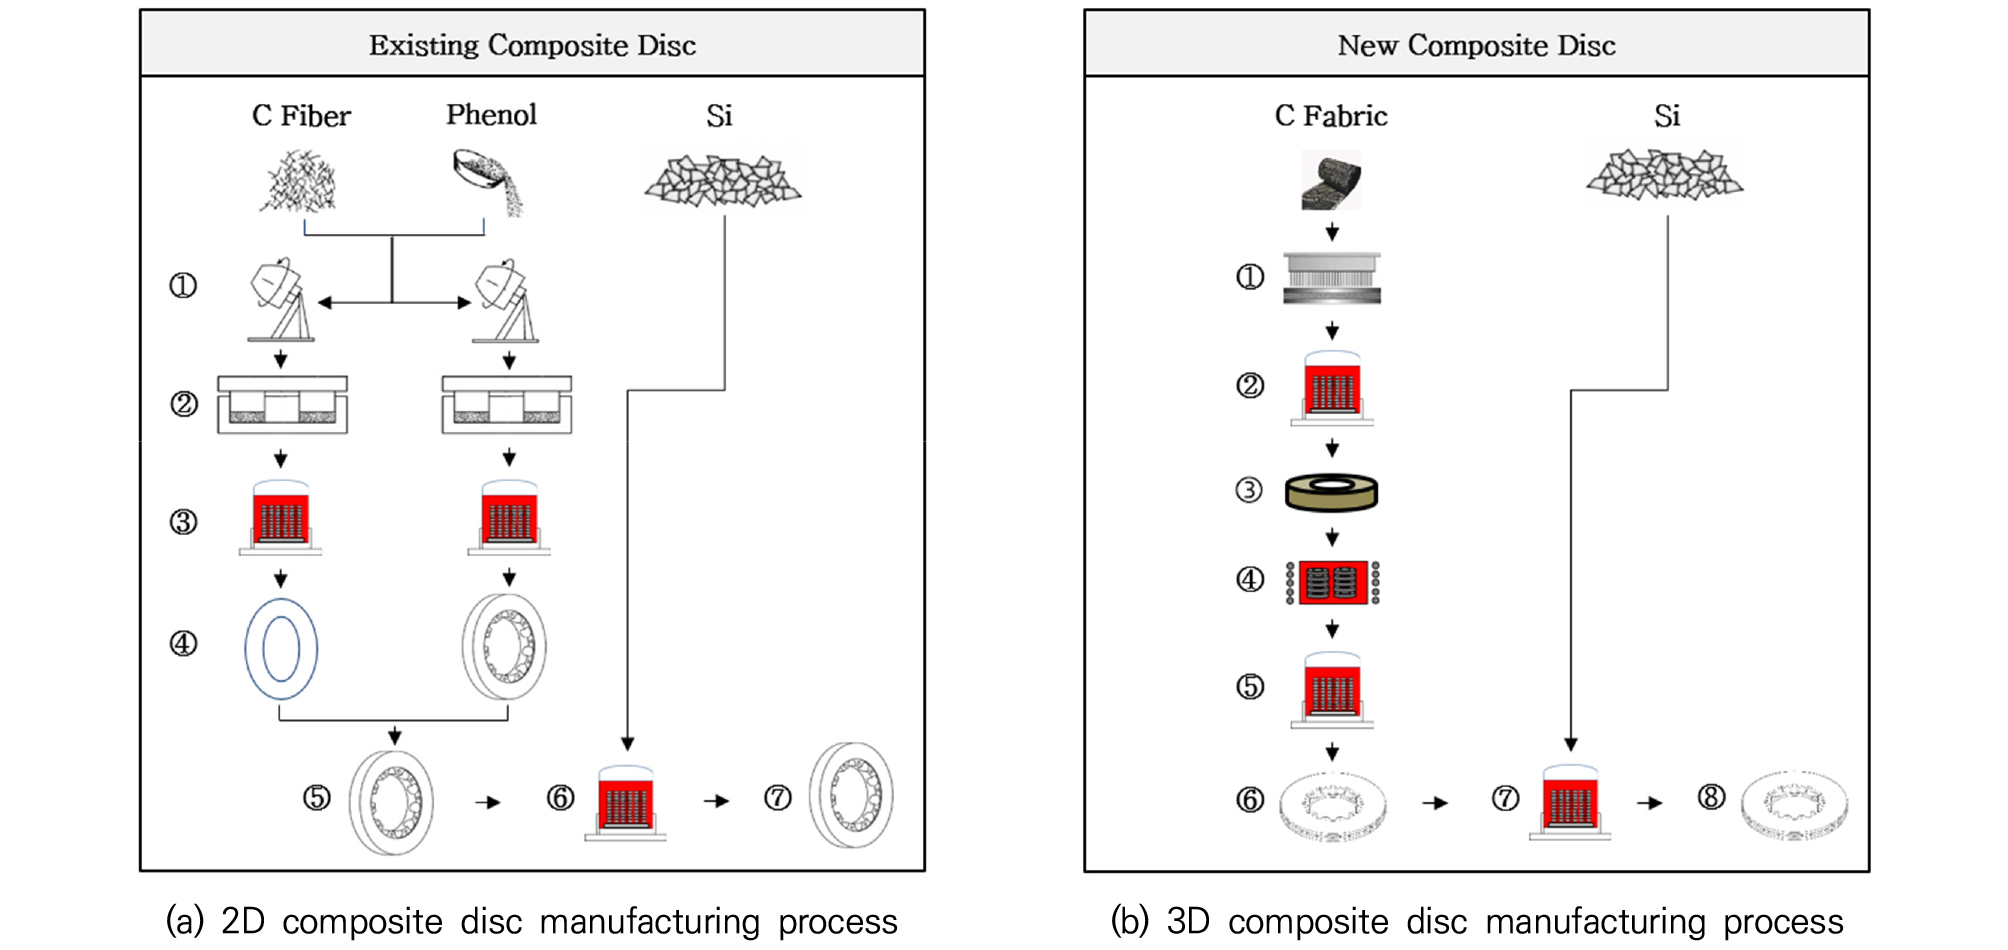
(a)의 기존 2D 복합재 디스크 제조 공법의 경우 탄소 단섬유를 사용하여 탄소-폴리머 복합재 단계에서 마찰부(Friction Part)와 하중부(Load Bearing Part)를 CFRP(Carbon Fiber Reinforced Plastic)로 각각 성형하게 된다.
그 다음은 탄소-탄소 복합재 단계로 마찰부와 하중부 각각의 탄화 및 가공을 통하여 벤트 및 기본 구조를 구성하게 된다.
그리고 마지막 탄소-세라믹 복합재 단계에서 마찰부와 하중부를 결합재로 접합시킨 후 세라믹화 및 정밀 가공을 통하여 전체적인 2D 복합재 디스크 공정을 완성하게 된다.(6,7)
반면에, (b)의 새로운 3D 복합재 디스크 제조 공법은 성형 초기인 탄소 프리폼(Carbon Preform) 복합재 단계에서 탄소 연속섬유 직물을 니들 펀칭(Needle Punching) 공정을 활용하여 마찰부와 하중부를 포함한 적층 구조인 프리폼 형태를 성형한다.
그 후 탄소-탄소 복합재 단계에서 밀도화 열처리와 내·외경 형상 가공을 통하여 복합재 구조를 성형하게 된다.
그리고 최종적으로 세라믹화 및 정밀 가공 처리를 통하여 3D 복합재 디스크를 제조하게 된다.
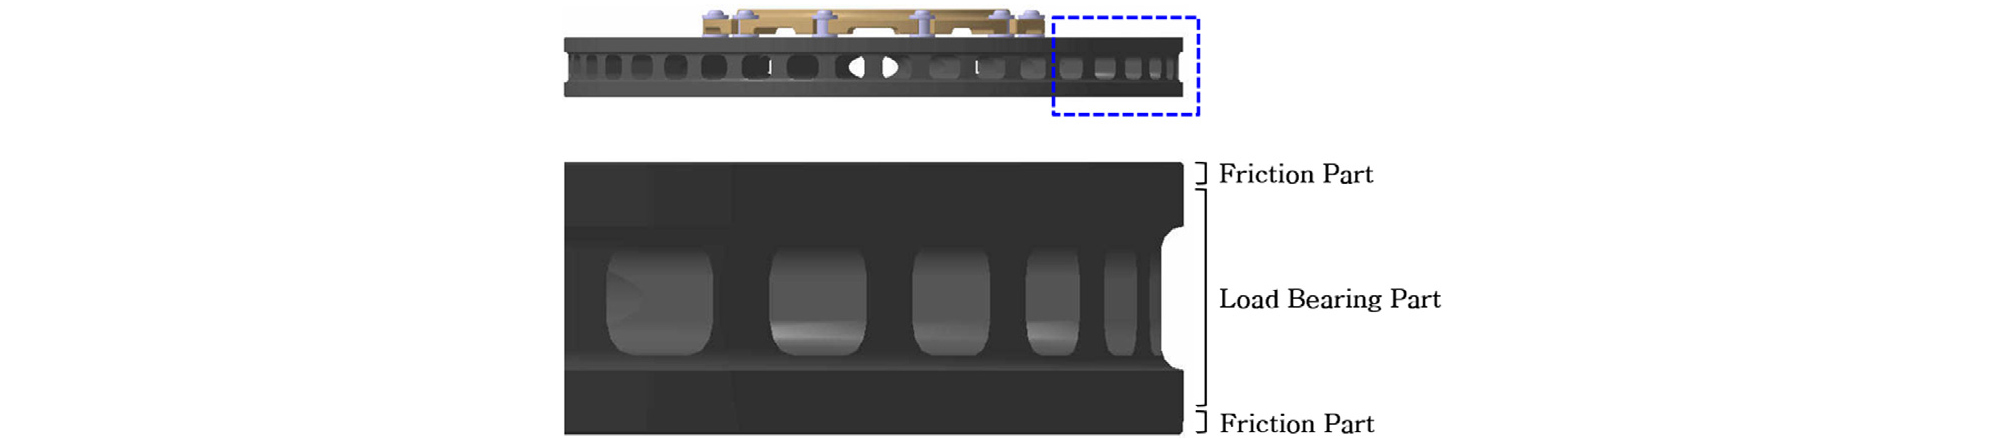
아래의 Fig. 6은 이와 같은 방법으로 제작된 복합재 디스크의 마찰부 및 하중부를 나타내고 있다.
한편, Fig. 7은 Fig. 5의 (a), (b)에서 기술한 기존 2D 및 새로운 3D 복합재 디스크의 합성 과정을 각각 나타내고 있다.
제조 공법 측면에서는 Fig. 4의 소재 변경과 Fig. 5의 성형 방법처럼 많은 변화를 볼 수 있으나, Fig. 7에서처럼 전체적인 복합재 디스크의 합성 과정을 도식적으로 나타냈을 때는 (a), (b) 모두 유사한 결과를 보이고 있다.
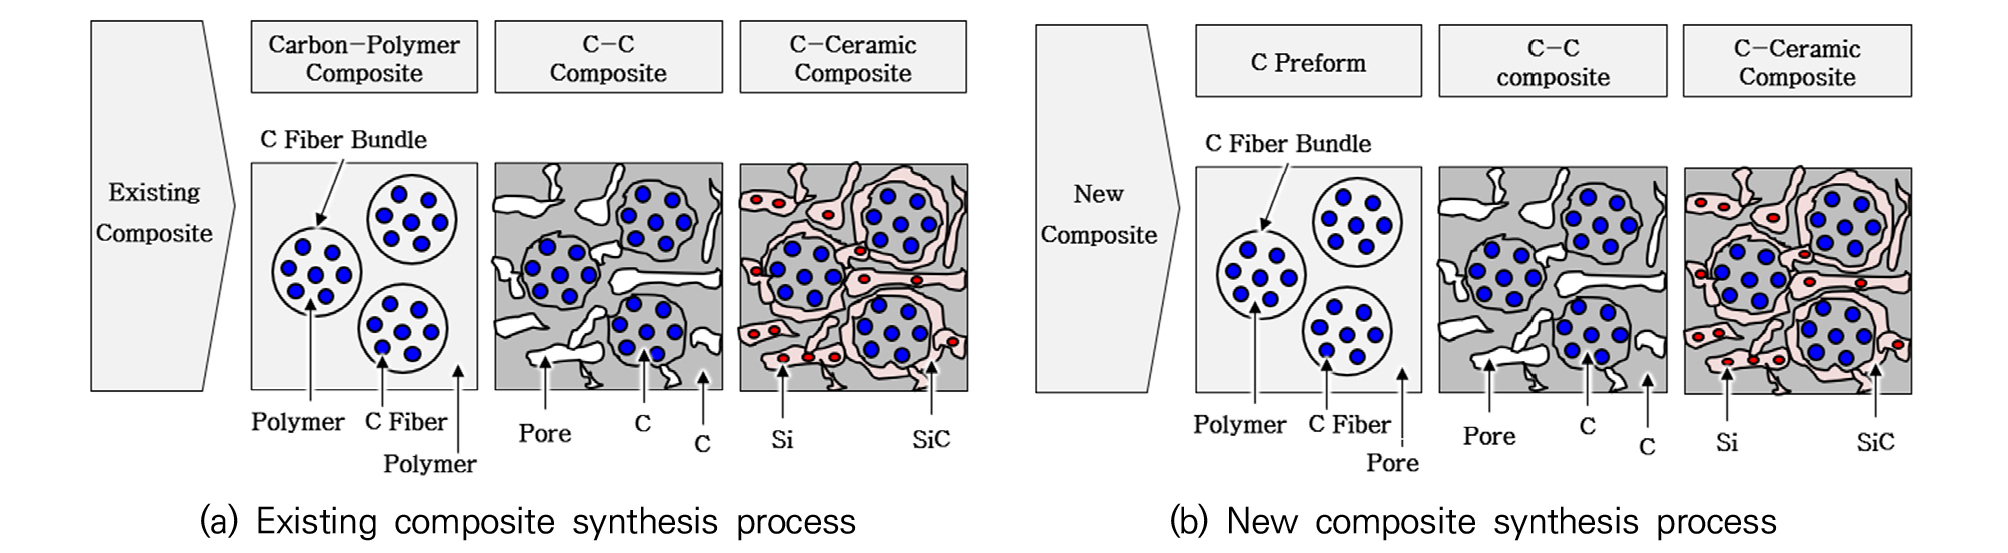
다만, 전술한 바와 같이 내구성 향상을 위한 탄소 프리폼 복합재 단계가 기존 대비 가장 큰 차이점이라고 할 수 있다.
4. 복합재 디스크의 접합층 제작 결과
탄소 단섬유와 탄소 연속섬유 직물을 각각 이용한 2D 및 3D복합재 디스크의 제작을 완료한 후 구조 분석을 실시하였다.
전술한 바와 같이, 복합재 디스크는 마찰부와 하중부로 구성된다.
여기서, 마찰부와 하중부는 일반적으로 사용되고 있는 주철 디스크와 달리 각각의 기능을 수행하기 위하여 서로 다른 조성으로 성형 된다.(8)
먼저, 마찰부는 복합재 디스크의 두께 방향으로 양면에 위치하며, 마찰재와의 마찰 및 마모성능 확보를 위하여 세라믹 함량을 높게 설정한다.
그리고 하중부는 탄소의 함량을 상대적으로 마찰부 대비 대폭 증대시켜 복합재 디스크의 열·기계적 충격 저항을 향상시키는 역할을 각각 수행한다.
한편, 아래의 Fig. 8의 (a)는 결합재를 사용한 기존 2D 복합재 디스크의 마찰부와 하중부의 접합층을 나타내고 있으며, (b)는 결합재를 사용하지 않고 니들 펀칭(Needle Punching) 공정으로 제조한 새로운 3D 복합재 디스크의 마찰부와 하중부의 접합층을 각각 나타내고 있다.
마찰부와 하중부 접합방법의 차이로 인하여 Fig. 8의 (a)에서 처럼 마찰부와 하중부의 접합층에서 미세한 경계면과 균열이 존재함을 확인하였다.
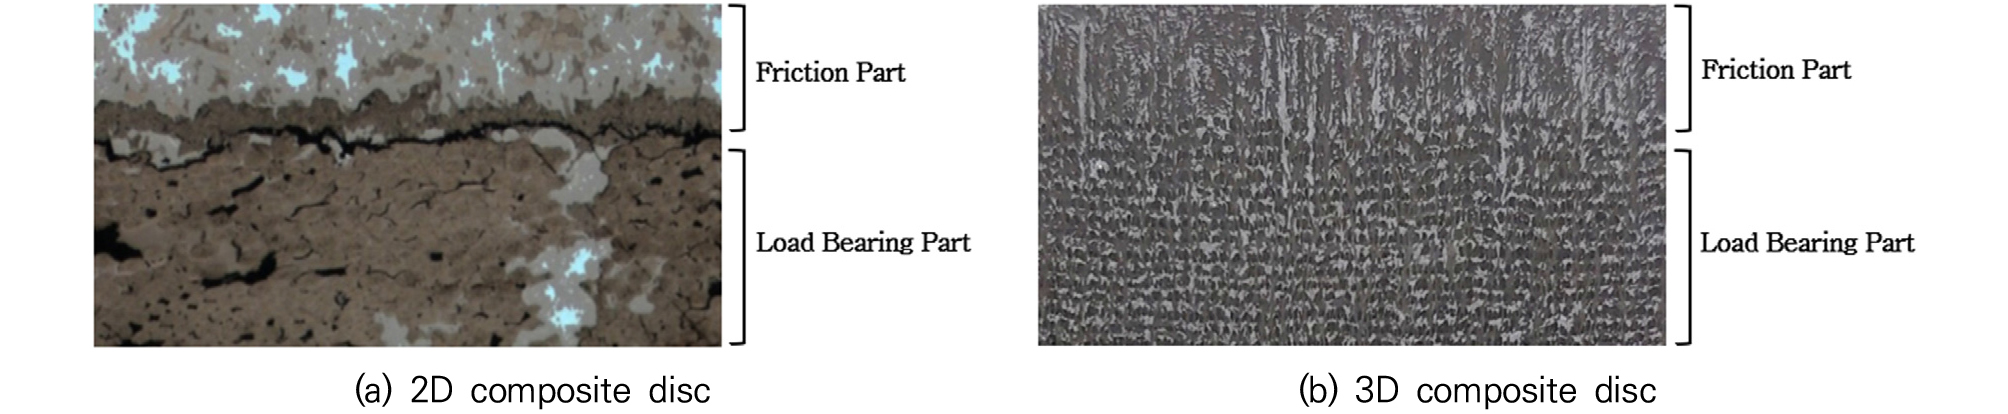
하지만, (b)는 접합층이 없으면서 복합재 디스크의 두께 방향으로 탄소 직물의 연속적인 배열이 성형됨을 확인할 수 있었다.
5. 새로운 복합재 디스크의 물성 평가
탄소 소재 및 제조 공법의 변경 후 물성을 계측하였다.
계측 결과 굽힘 강도는 기존 2D 복합재 디스크 대비 새로운 3D 복합재 디스크가 55 MPa에서 111 MPa로 50% 향상되었다.
그리고 열전도도는 22 W/mK에서 45 W/mK로 51% 향상시키는 결과를 각각 얻을 수 있었다.
굽힘 강도의 물성 향상의 원인은 기존 2D 복합재 디스크의 불규칙하게 나열된 탄소 단섬유보다 연속섬유가 응력을 섬유 전체의 길이로 분산시킬 수 있기 때문이며 열전도도 또한 단섬유는 불연속적인 배열로 열전달이 끊기지만 연속섬유는 끊김 없이 열전달이 되기 때문에 열전도도가 높다.
본 연구에 사용된 복합재의 기계적 특성을 평가하기 위해 ASTM C1161 규격에 의거하여 4점 굽힘 강도(4-point Bending Strength)를 측정하였다.
굽힘 시험용 시편은 너비 8 mm, 두께 6 mm, 길이 90 mm 크기의 직사각형 형태로 가공되었으며 데이터의 통계적 신뢰성을 확보하기 위해 조건당 총 20개의 시편을 테스트하였다.
평가용 장비는 만능재료시험기(Universal Testing Machine; AGX-V, Shimadzu, Japan)를 사용하였으며, 0.5 kN 용량의 로드셀(Load cell)을 장착하였다.
시험 조건은 외측 스팬(Outer span) 80 mm, 내측 스팬(Inner span) 40 mm로 설정하고, 크로스헤드 속도(Crosshead speed)는 1.07 mm/min로 하여 시편이 파괴될 때까지 하중을 인가하였다.
이때 하중은 섬유 적층 방향(두께 방향)과 수직이 되도록 인가하여 층간 특성을 평가하였다.
한편, 복합재의 열적 특성을 분석하고자 KS L 1604 규격에 따라 레이저 플래시법(Laser Flash Method)을 이용하여 열전도도(Thermal Conductivity)를 평가하였다.
열전도도 측정용 시편은 외경 Φ12.7 mm, 두께 2.3 mm의 원판형(Disk) 형태로 정밀 제작되었으며, 3개의 시편을 사용하여 상온 25℃에서 측정하였다.
분석에는 레이저 플래시 장비(XFA 300, Linseis, Germany)가 사용되었으며 열 흐름(Heat flow)이 시편의 두께 방향(Out-of-plane)을 관통하도록 설정하여 해당 방향의 열전도도를 산출하였다.
6. 새로운 복합재 디스크의 내구 품질 평가
Fig. 9는 새로운 3D 복합재 디스크에 대한 가혹 반복 제동 환경 평가 결과를 나타내고 있다.
전술한 바와 같이, 차량 주행 조건에서 복합재 디스크를 제동 압력별 염수 제동, 염수 분무 시간, 건조 및 고감속 제동을 사이클로 반복 실시하여 가혹 제동 환경에 노출되도록 하였다.
그리고 평가 완료 후 복합재 디스크 마찰면의 파손 유/무를 확인하여 합/부 판정을 실시하였다.
평가 결과 새로운 3D 복합재 디스크는 Fig. 9에 도시된 바와 같이 평가 완료 후 복합재 디스크의 마찰부, 하중부 그리고 접합면 모두에 대하여 박리 현상이 발견되지 않았다.
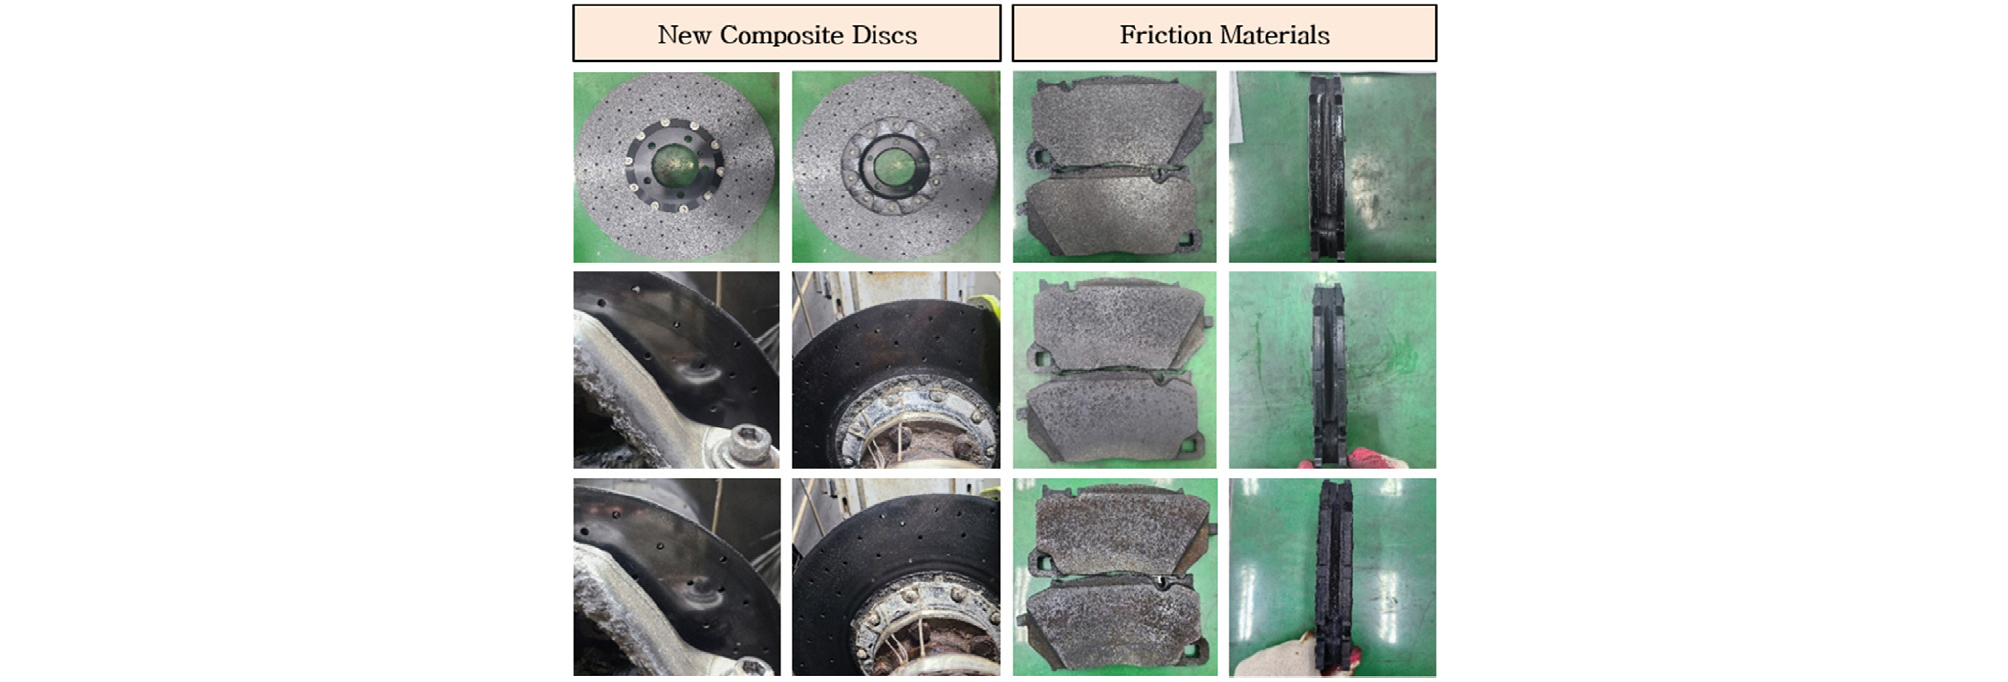
또한, 마찰재의 경우도 디스크와 이상 마찰시 나타나는 편마모 등이 없이 안정적인 마찰면을 갖는 것으로 확인되었다.
7. 새로운 복합재 브레이크의 제동 특성 평가
내구 품질 검증을 마친 새로운 3D 복합재 디스크를 활용하여 복합재 브레이크의 마찰 특성을 확인하였다.(9~11)
제동 마찰 특성 검증을 위하여 브레이크 관성 다이나모미터(Brake Inertia Dynamometer; Link 3900, Link Engineering, USA)를 사용하여 평가를 수행하였다.
평가 프로토콜은 전세계적으로 널리 활용되고 있는 승용차 브레이크 패드 및 디스크 평가 표준인 SAE J2522(일명 AK-MASTER) 규격을 채택하여 수행하였다.
본 평가를 통해 다양한 제동 속도, 유압 변동 및 디스크 온도 변화에 따른 마찰계수의 안정성과 고온에서의 페이드 및 회복(Fade and Recovery) 특성을 종합적으로 분석하였다.
아래의 Fig. 10은 SAE J2522 프로토콜에 따른 새로운 3D 복합재 브레이크의 각 평가 단계별 마찰계수 변화를 보여준다.
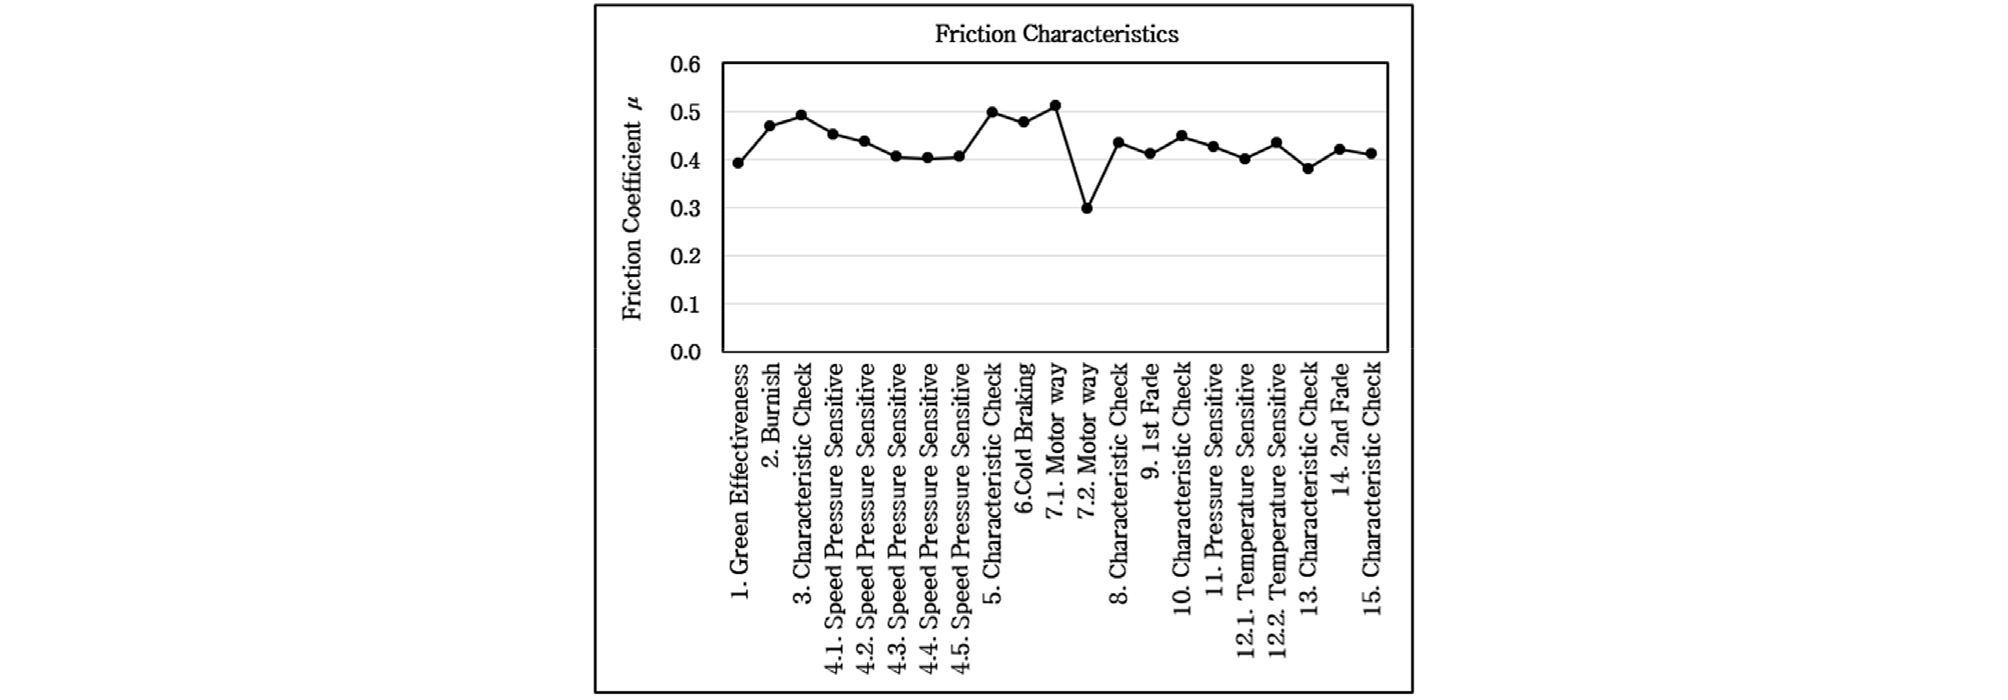
초기의 길들이기 단계(1~2항) 과정을 거치면서 마찰계수는 0.4에서 0.48로 상승 안정화 되었으며, 이후 속도 및 압력 민감도 평가 구간(3~5항) 동안에서는 마찰계수가 0.4~0.5 사이로 역시 안정적인 고마찰 성능을 유지하였다.
이는 새로운 3D 복합재 디스크가 다양한 제동 압력과 속도변화 조건에서도 균일한 제동력을 제공할 수 있음을 시사한다.
주행 속도 변화에 따른 제동 특성을 평가하는 7항중 일반감속영역(100 → 5 km/h)을 모사한 7.1항은 0.51의 높은 마찰성능을 보였다.
고감속영역(234 → 130 km/h)을 평가하는 7.2항에서는 높은 전단속도로 인해 마찰계수가 0.31로 다소 낮아졌으나 급격한 제동력 상실 없이 안정적인 감속 유지력을 확인할 수 있었다.
그리고 일반 제동조건을 재확인하는 8항에서 마찰계수는 0.44 수준으로 회복하였다.
이후 반복 제동으로 인한 고온에서의 페이드 및 회복 특성을 평가하는 9항에서 15항까지의 구간 전체에 대하여 평균 0.4 이상의 우수한 마찰 성능을 지속적으로 유지하였다.(12~14)
이와 같이 다양한 제동 조건을 반영한 평가결과를 통하여 제동 전 구간에서 안정적인 마찰 특성을 갖는 것을 확인하였다.
8. 결 론
본 연구는 최근 자동차 산업에서 급변하고 있는 차량 전동화에 대응하기 위한 제동시스템의 고성능 기술인 탄소 세라믹 복합재 브레이크의 내구성 향상에 관한 연구였다.
현 수준의 내구성 검증을 위하여 기존 복합재 디스크 및 경쟁사 복합재 디스크에 대한 가혹 반복 제동 환경 평가를 수행하였으며, 평가 결과 두 복합재 디스크 모두 취약한 구조를 갖는 것을 확인할 수 있었다.
이를 개선하기 위하여 새로운 탄소 소재 및 제조 공정을 도입하였으며, 새로운 제조 공정으로 제작된 3D 복합재 디스크는 굽힘 강도와 열전도도가 대폭 향상되는 결과를 얻을 수 있었다.
그리고 새로운 제조 공법으로 제작된 3D 복합재 디스크의 마찰부와 하중부의 접합층을 분석하였다. 분석 결과 기존 2D 복합재의 접합층에서 관찰된 미세한 경계면이 없는 연속적인 탄소 직물의 물리적 결합을 확인할 수 있었다.
순차적으로, 3D 복합재 디스크에 대한 가혹 반복 제동 환경 평가를 수행하였으며, 평가 결과 마찰면의 박리 현상이 발생하지 않음을 확인하였다.
또한, 마찰재에서도 이상 마찰시 발생하는 편마모 등이 없는 안정적인 마찰면이 관찰되었다.
끝으로, 내구 품질 확인 후 3D 복합재 브레이크의 제동 특성을 검증하였으며, 안정적인 제동 특성을 확인할 수 있었다.